
Обзор: Слюдопласт листовой формовочный марки ФИФП-АПЛ
Форматы поставки листов: 1000×1200 и 600×1000 мм. Формат 500×600 мм — только по спецзаказу.
Формовочный слюдопласт
ПЭТ-Э / ПМ плёнка
F (155 °C)
≥45 кВ/мм
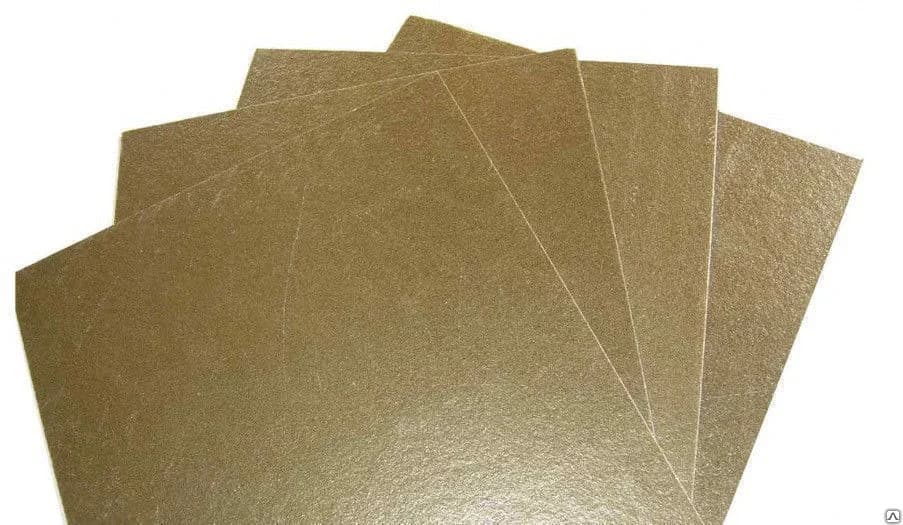
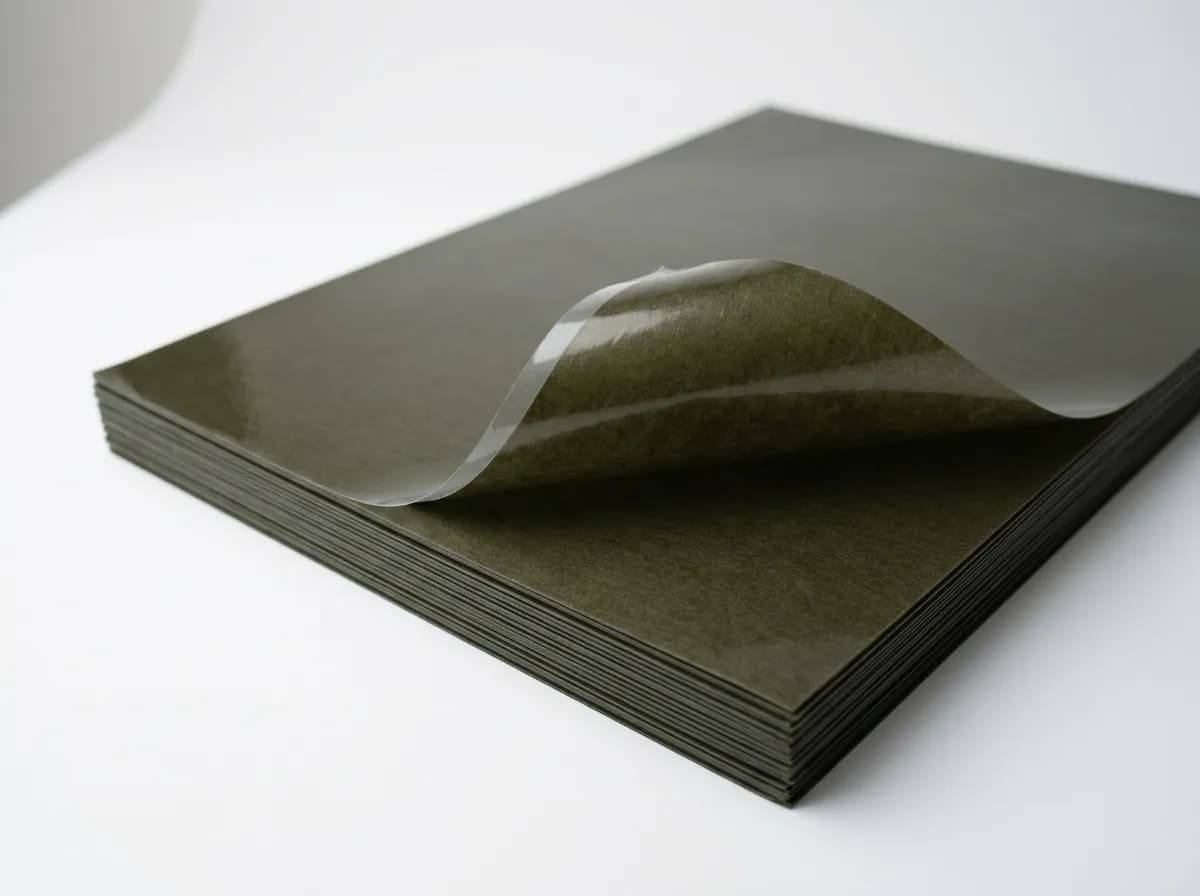
Слюдопласт формовочный ФИФП-АПЛ купить по ГОСТ 26103-84 и по техническим условиям — электроизоляционный материал для горячего формования коллекторных манжет, фасонных шайб и изоляционных конусов в электрических машинах класса нагревостойкости F (155 °C). Структура: слюдопластовая бумага из флогопита на полиэфирном связующем с армирующей полиэфирной (ПЭТ-Э) или полиимидной (ПМ) плёнкой. Армирование улучшает формуемость на сложных геометриях и повышает электрическую прочность до ≥45 кВ/мм средней. В наличии 27 толщин 0,125–30 мм: от тончайших манжет микроэлектродвигателей до массивных опорных оснований распределительных устройств. Листы форматов 1000×1200 и 600×1000 мм, отгрузка со склада в Москве, доставка по России.
Почему название нельзя сокращать
Флогопитовая слюдопластовая бумага на полиэфирном связующем имеет плёночную подложку, материал которой уточняют по ТУ. Одинаковая часть шифра не делает исполнения равными.
Общие требования сопоставляют с ГОСТ 26103-84; состав плёнки и показатели партии подтверждают по ТУ и паспорту. Нормативную запись сохраняют целиком.
Варианты: Слюдопласт листовой формовочный марки ФИФП-АПЛ
Расшифровка обозначения ФИФП-АПЛ
Аббревиатура марки кодирует состав и конструкцию материала по системе ГОСТ 26103-84:
- Ф — Формовочный. Материал предназначен для горячего формования объёмных изоляционных изделий (манжет, конусов, шайб), а не для применения в виде плоского листа.
- И — Изоляционный. Электроизоляционный материал с нормируемой электрической прочностью по ГОСТ 26103-84.
- Ф — основа из Флогопитовой слюдяной бумаги. Флогопит — природный минерал с температурой стабильности до 800–1000 °C, формально относится к классу C+ нагревостойкости по самому минералу.
- П — связующее Полиэфирное. Модифицированная полиэфирная композиция с температурой стеклования 165–175 °C, обеспечивающая класс F (155 °C) длительно. В отличие от кремнийорганики (класс H у ФИФК-АПМ) полиэфир дешевле и технологичнее формуется при умеренных температурах 130–160 °C.
- А — Армированный. Наличие дополнительного армирующего слоя плёнки, улучшающего формуемость и механические свойства.
- ПЛ — ПЛёночное армирование. По умолчанию это полиэфирная плёнка ПЭТ-Э (полиэтилентерефталат-электроизоляционный, лавсан) толщиной 25–50 мкм с одной стороны. По согласованию допустимо армирование полиимидной плёнкой ПМ (Kapton-класса) — для расширенного температурного запаса при кратковременных перегревах.
Полное описание: «Формовочный изоляционный флогопитовый полиэфирный, армированный плёнкой». Это слюдопласт класса F с улучшенной формуемостью за счёт плёночного армирования — оптимальный выбор для машин класса F (155 °C) при экономических ограничениях, когда не требуется температурный запас класса H.
Состав и структура ФИФП-АПЛ
ФИФП-АПЛ — трёхкомпонентный композит:
- Слюдопластовая бумага из флогопита — основа диэлектрических свойств. Флогопит выдерживает связную воду до 800 °C, обеспечивает базовое сопротивление пробою и теплостойкость самого минерального компонента вплоть до класса C (200+ °C). В составе ФИФП-АПЛ работает в роли диэлектрического тела. Содержание слюды ≥75 % массы.
- Полиэфирное связующее — модифицированная полиэфирная композиция класса F с температурой стеклования 165–175 °C. Доля около 15–20 % массы. Именно связующее определяет верхний предел длительной рабочей температуры — 155 °C. При формовании при 130–160 °C размягчается, обеспечивает заполнение пресс-формы и отверждается под давлением.
- Армирующая ПЭТ-Э плёнка (или ПМ) — гладкое плёночное покрытие толщиной 25–50 мкм с одной стороны. ПЭТ-Э (полиэтилентерефталат-электроизоляционный, торговое название «лавсан-Э») имеет температуру плавления 250 °C и температуру стеклования 70 °C — при 155 °C работает в эластичной зоне без потери адгезии. Плёнка предотвращает расслаивание слюдяных чешуек при формовании сложных геометрий с малыми радиусами и выступает дополнительным электрическим барьером в готовом изделии. По согласованию вместо ПЭТ-Э применяется полиимидная плёнка ПМ (Kapton-класса) — расширяет температурный запас при кратковременных перегревах.
Тонкие 0,125–0,5 мм поставляются с однослойной структурой (слюдопласт + плёнка с одной стороны), 0,6–2 мм — с одно- или двусторонним ламинированием по согласованию, 3–30 мм — многослойный пакет с пропитанным связующим под горячую опрессовку или нарезку. При формовании плёнка должна располагаться с внешней стороны изделия для максимальной электрической прочности поверхности.
Характеристики: Слюдопласт листовой формовочный марки ФИФП-АПЛ
Технические характеристики ФИФП-АПЛ
| Базовый стандарт | ГОСТ 26103-84 |
| ТУ изготовителя | по техническим условиям (ООО «ИзолитПром») |
| Структура | Флогопитовая слюдяная бумага + полиэфирное связующее + ПЭТ-Э или полиимидная (ПМ) плёнка (армирование с одной стороны) |
| Содержание слюды | ≥75 % |
| Связующее | Полиэфирное, 15–20 % |
| Электрическая прочность (средняя) | ≥45 кВ/мм |
| Удельное объёмное сопротивление | ≥1×10¹² Ом·м |
| Расслаиваемость | ≤1 % |
| Класс нагревостойкости (длительный) | F (155 °C) по ГОСТ 8865-93 |
| Кратковременная стойкость | до 175–180 °C (правило Монтсингера) |
| Температура формования | 130–160 °C при давлении 5–18 МПа |
| Размер листа | 1000×1200 и 600×1000 мм (стандарт) |
| Диапазон толщин (склад) | 0,125 – 30 мм (27 типоразмеров) |
| Гарантийный срок хранения | 6 месяцев со дня изготовления |
| Документация | Паспорт качества по партии (не паспорт качества) |
Содержание слюды (≥75 %) у ФИФП-АПЛ несколько ниже типового значения для базовых формовочных слюдопластов (≥80 %), потому что в массу композита включена армирующая плёнка. Это конструктивная особенность армированных формовочных материалов — диэлектрические свойства обеспечивает работа слюды в комбинации с плёночным армированием.
Класс нагревостойкости F (155 °C) по ГОСТ 8865-93
Класс F — изоляция с допустимой рабочей температурой 155 °C длительно. Расчётный ресурс по правилу Монтсингера — 10–30 лет при соблюдении температурного режима. Кратковременные перегревы до 175–180 °C допустимы (каждые +10 °C ускоряют деградацию вдвое — повышение со 155 до 175 °C сокращает ресурс в 4 раза, но не приводит к мгновенному отказу).
За класс F в ФИФП-АПЛ отвечает полиэфирное связующее:
- Полиэфир (модифицированная полиэфирная композиция класса F) — термически стабилен до 165–175 °C, не теряет связности при охлаждении до –40 °C, выдерживает сотни термоциклов F-класса.
- При нагреве выше 175 °C полиэфир начинает термоокислительную деструкцию — теряет адгезию к слюдопласту, появляются микротрещины, падает электрическая прочность.
- Флогопитовая основа формально класса C+ (до 800–1000 °C по природному минералу) — не лимитирует систему. Лимитирует именно связующее на отметке 155 °C для длительной работы.
- ПЭТ-Э плёнка (Tпл = 250 °C, Tg = 70 °C) при 155 °C работает в эластичной зоне без потери адгезии. При замене на полиимидную ПМ (Tпл = 410 °C) — кратковременная стойкость расширяется до 200 °C на короткие пики.
Не путать класс F с классом C: «F = 155 °C» означает класс изоляции по ГОСТ 8865-93, тогда как буква «C» в обозначениях оборудования = ≥200 °C длительно (полиимидные или керамические связующие).
Как выбрать толщину ФИФП-АПЛ под изделие
0,125–0,30 мм — манжеты малых ДПТ и тонкостенные детали
Коллекторные манжеты для машин до 5–10 кВт, фасонные шайбы под нажимные кольца малых коллекторов, межслойные прокладки в катушках электромагнитов класса F. Расчётное пробивное 5,6–13,5 кВ — рабочие напряжения до 1000 В с многократным запасом. Минимальный радиус формования = 8× толщины.
0,35–0,60 мм — стандартные коллекторные манжеты класса F
Основной диапазон для коллекторных манжет общепромышленных ДПТ мощностью 10–250 кВт. Расчётное пробивное 15,8–27 кВ — перекрывает межламельные напряжения с запасом ×5–×10. ФИФП-АПЛ 0,40 мм — наиболее универсальная позиция для согласования.
0,70–1,50 мм — конусы и цилиндры машин класса F
Изоляционные конусы крупных ДПТ класса F, формованные цилиндры для прохода шин. Расчётное пробивное 31,5–67,5 кВ. Толщина 1–1,5 мм обеспечивает необходимую жёсткость конуса без пресс-формы после охлаждения.
2–5 мм — конструкционные изоляционные детали
Фасонные опорные детали, кронштейны, переходники для аппаратуры класса F. При толщинах 2–5 мм возможна механическая обработка: фрезерование, сверление, нарезка резьбы. Формование при этих толщинах требует повышенного давления (12–18 МПа) и более длительной выдержки.
6–30 мм — опорные клинья и плиты для распредустройств
Толстые форматы поставляются как полуфабрикат для нарезки опорных деталей и оснований катушек в распределительных устройствах класса F. Прямая горячая опрессовка тонкостенных манжет из такой толщины нецелесообразна — для манжет используются толщины 0,125–2 мм. Толстые плиты предназначены под механическую обработку и формование многослойного пакета по сложной геометрии.
Как выбрать: Слюдопласт листовой формовочный марки ФИФП-АПЛ
Сравнение формовочных слюдопластов: ФИФП-АПЛ, ФИФК-АПМ, ФИФК-ТПМ, ФИФК-Т-ТПЛ, ФИФП-АХФ-АПЛ
ООО «ИзолитПром» производит пять марок формовочных слюдопластов по ГОСТ 26103-84. Выбор марки определяется рабочей температурой, типом армирования и химической средой:
| Марка | Связующее | Армирование | Класс | ЭП | Преимущество |
|---|---|---|---|---|---|
| ФИФП-АПЛ | Полиэфирное | ПЭТ-Э / ПМ плёнка | F (155 °C) | ≥45 кВ/мм | Класс F — дешевле и технологичнее ФИФК при достаточной температуре |
| ФИФК-АПМ | Кремнийорганическое | Полиимидная матовая плёнка | H (180 °C) | ≥30 кВ/мм | Класс H — для машин с рабочей температурой 155–180 °C |
| ФИФК-ТПМ | Кремнийорганическое | Стеклоткань + полиимидная матовая | H (180 °C) | ≥25 кВ/мм | Класс H + повышенная механическая прочность на разрыв |
| ФИФК-Т-ТПЛ | Кремнийорганическое | Стеклоткань + ТПЛ | H (180 °C) | ≥25 кВ/мм | Класс H + максимальная жёсткость и стойкость к вибрации |
| ФИФП-АХФ-АПЛ | Полиэфирное + химстойкий | Глянцевая полиимидная плёнка | F (155 °C) | ≥40 кВ/мм | Класс F + химическая стойкость к маслам и растворителям |
Вывод: ФИФП-АПЛ — оптимальный выбор для машин класса F (155 °C), где не требуется работа при 180 °C. Полиэфирное связующее значительно дешевле кремнийорганики (на 30–50 %), технологичнее формуется при умеренных температурах, обеспечивает короткий цикл прессования. При рабочих температурах 155–180 °C — заменять на ФИФК-АПМ или ФИФК-ТПМ. При требованиях к химической стойкости (масла, растворители, эфиры) — ФИФП-АХФ-АПЛ.
ФИФП-АПЛ vs ФИФК-АПМ — что выбрать для манжет ДПТ
Это два самых популярных формовочных слюдопласта для коллекторных манжет ДПТ. Отличие — связующее и класс нагревостойкости:
| Параметр | ФИФП-АПЛ | ФИФК-АПМ |
|---|---|---|
| Связующее | Полиэфирное | Кремнийорганическое |
| Армирование | ПЭТ-Э или полиимидная плёнка | Полиимидная матовая плёнка |
| Класс длительной работы | F (155 °C) | H (180 °C) |
| Электрическая прочность | ≥45 кВ/мм | ≥30 кВ/мм |
| Температура формования | 130–160 °C | 150–180 °C |
| Цикл прессования | 1–4 мин | 2–6 мин |
| Цена относительная | дешевле на 30–50 % | дороже |
| Применение | Манжеты ДПТ класса F: общепромышленные двигатели, серийные коллекторные машины 0,4–10 кВт | Манжеты тяговых ТЭД, металлургических ДПТ, машины с тяжёлым тепловым режимом класса H |
Главный критерий выбора — фактическая рабочая температура коллекторного пакета в реальном режиме эксплуатации (не паспортная, а с учётом тепловых сопротивлений и условий охлаждения). Если она ≤155 °C с запасом — ФИФП-АПЛ. Если 155–180 °C — только ФИФК-АПМ. «Использовать ФИФП-АПЛ как класс H с запасом» — серьёзная ошибка: при 170 °C ресурс изоляции сокращается в 4 раза по правилу Монтсингера.
27 толщин ФИФП-АПЛ — выбор по типу формованного изделия
| Толщина | Расч. пробивное | Масса 1 м² | Основное применение | |
|---|---|---|---|---|
| 0,125 мм | ≥5.6 кВ | 0.19 кг | тончайшие манжеты микроэлектродвигателей и фасонные шайбы с минимальным зазором | К товару → |
| 0,15 мм | ≥6.8 кВ | 0.22 кг | тонкие коллекторные манжеты миниатюрных машин и межслойные прокладки катушек | К товару → |
| 0,2 мм | ≥9.0 кВ | 0.30 кг | манжеты малых ДПТ класса F, тонкие изоляционные конусы малых машин | К товару → |
| 0,25 мм | ≥11.2 кВ | 0.38 кг | тонкие коллекторные манжеты малых ДПТ класса F, фасонные шайбы | К товару → |
| 0,30 мм | ≥13.5 кВ | 0.45 кг | коллекторные манжеты средних электродвигателей класса F | К товару → |
| 0,35 мм | ≥15.7 кВ | 0.52 кг | коллекторные манжеты крановых ДПТ класса F, изоляционные конусы средних машин | К товару → |
| 0,40 мм | ≥18.0 кВ | 0.60 кг | коллекторные манжеты тяговых ТЭД класса F, изоляционные конусы | К товару → |
| 0,45 мм | ≥20.2 кВ | 0.68 кг | усиленные коллекторные манжеты крупных электрических машин класса F | К товару → |
| 0,50 мм | ≥22.5 кВ | 0.75 кг | максимальная толщина тонкого ряда: манжеты тяжёлых ДПТ класса F | К товару → |
| 0,6 мм | ≥27.0 кВ | 0.90 кг | толстостенные манжеты крупных ДПТ класса F, фасонные изоляционные кольца | К товару → |
| 0,7 мм | ≥31.5 кВ | 1.05 кг | опорные конусы крупных коллекторных машин класса F | К товару → |
| 0,8 мм | ≥36.0 кВ | 1.20 кг | многослойные манжеты высоковольтных ДПТ класса F | К товару → |
| 0,9 мм | ≥40.5 кВ | 1.35 кг | усиленные конусы средних металлургических ДПТ класса F | К товару → |
| 1 мм | ≥45.0 кВ | 1.50 кг | монолитные изоляционные конусы и цилиндры в машинах постоянного тока класса F | К товару → |
| 1,2 мм | ≥54.0 кВ | 1.80 кг | толстостенные изоляционные конусы крупных тяговых машин класса F | К товару → |
| 1,5 мм | ≥67.5 кВ | 2.25 кг | тяжёлые изоляционные конусы и опорные шайбы крупных коллекторов | К товару → |
| 2 мм | ≥90.0 кВ | 3.00 кг | изоляционные цилиндры и формованные трубки специального применения | К товару → |
| 3 мм | ≥120.0 кВ | 4.50 кг | толстостенные фасонные детали: кронштейны, опорные изоляторы класса F | К товару → |
| 4 мм | ≥120.0 кВ | 6.00 кг | конструкционные изоляционные детали аппаратов класса F | К товару → |
| 5 мм | ≥120.0 кВ | 7.50 кг | массивные фасонные изоляционные детали особых применений класса F | К товару → |
| 6 мм | ≥120.0 кВ | 9.00 кг | полуфабрикат для многослойного формованного пакета, опорные клинья | К товару → |
| 8 мм | ≥120.0 кВ | 12.00 кг | опорные изоляционные клинья и подкладки в распредустройствах класса F | К товару → |
| 10 мм | ≥120.0 кВ | 15.00 кг | опорные плиты под катушки и клиновые детали класса F | К товару → |
| 12 мм | ≥120.0 кВ | 18.00 кг | массивные опорные основания катушек реакторов и трансформаторов | К товару → |
| 15 мм | ≥120.0 кВ | 22.50 кг | конструкционные плиты под силовые узлы класса F (нарезка/механобработка) | К товару → |
| 20 мм | ≥120.0 кВ | 30.00 кг | массивные опорные основания силовых трансформаторов класса F | К товару → |
| 30 мм | ≥120.0 кВ | 45.00 кг | массивные опорные плиты под силовые трансформаторы и реакторы | К товару → |
* Расчётное пробивное: ЭП ≥45 кВ/мм × толщину, не более 120 кВ. Для толщин ≥3 мм пробивное напряжение определяется качеством материала и распределением дефектов, а не только геометрией. Толстые форматы 6–30 мм — полуфабрикат для нарезки клиньев и опорных деталей класса F, не для прямой опрессовки тонкостенных манжет. Фактические значения для конкретной партии — по паспорту качества.
Типичные ошибки при выборе и применении ФИФП-АПЛ
Использование при температурах выше 155 °C длительно
ФИФП-АПЛ — класс F = 155 °C. Это предел длительной работы полиэфирного связующего. При длительной работе выше 155 °C полиэфир ускоренно деструктирует — связующее теряет адгезию к слюдопласту, ПЭТ-Э плёнка деформируется, ресурс изоляции сокращается с 20 лет до 1–3 лет. Для рабочих температур 155–180 °C нужен ФИФК-АПМ или ФИФК-ТПМ (класс H, кремнийорганика).
Расчёт ЭП по плато для толстых деталей
Для толщин выше 3 мм пробивное напряжение выходит на физический плато ~120 кВ — пробой определяется не геометрической толщиной, а распределением дефектов внутри материала. Расчёт «возьмём 45 кВ/мм × 30 мм = 1350 кВ» неверен. Реальное пробивное 30-миллиметровой плиты — 80–120 кВ в зависимости от партии и качества опрессовки. Для критичных приложений — заказывать партию с расширенными испытаниями ЭП в нескольких точках.
Применение толстых форматов 10–30 мм для прямой опрессовки манжет
Толстые форматы поставляются как полуфабрикат для нарезки клиньев, опорных подкладок и формования многослойного пакета по сложной геометрии. Прямая горячая опрессовка тонкостенной коллекторной манжеты из 10–30 мм заготовки нецелесообразна — связующее не успевает прогреться по всей толщине, формование идёт неравномерно. Для манжет используются толщины 0,125–2 мм.
Армирование с внутренней стороны изделия
При формовании манжеты или конуса армирующая плёнка должна располагаться с внешней стороны изделия — это обеспечивает максимальную электрическую прочность поверхности и лучшую адгезию к финишному лаку. Установка плёнки с внутренней стороны снижает ЭП поверхности на 10–15 % и затрудняет лакирование.
Применение: Слюдопласт листовой формовочный марки ФИФП-АПЛ
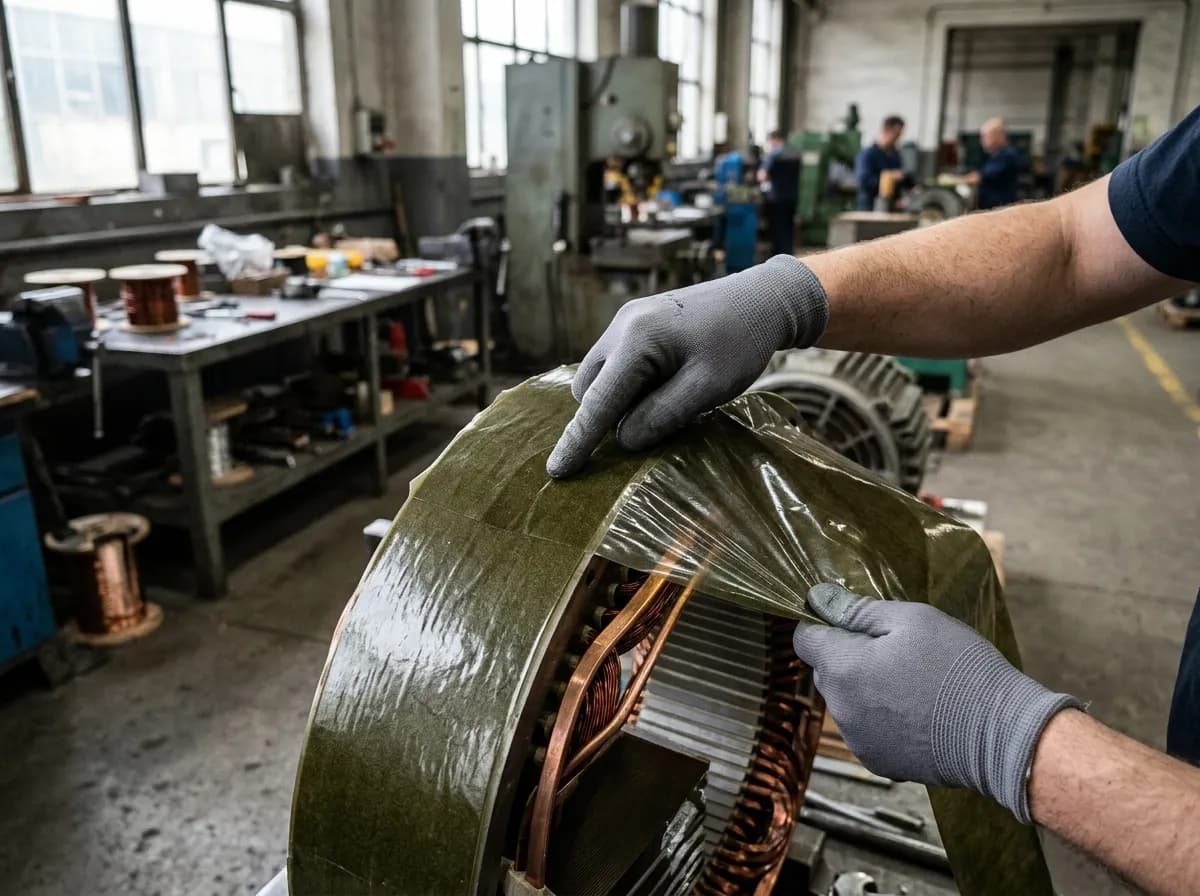
Технология горячего формования изделий из ФИФП-АПЛ
Формование ФИФП-АПЛ — стандартная технологическая операция в производстве коллекторных манжет и изоляционных деталей электрических машин класса F. Цикл формования:
- Раскрой заготовки. Из листа штампом или дисковыми ножницами вырубается развёртка манжеты с припуском 5–8 % от номинальных размеров на формование. Полиэфирное связующее не требует специальных условий раскроя — материал режется без расслаивания.
- Предварительный нагрев. Заготовка нагревается в термошкафу до 130–160 °C в течение 8–15 минут до равномерного прогрева. Полиэфирное связующее при нагреве размягчается и переходит в пластичное состояние с минимальной вязкостью при 145–155 °C.
- Загрузка в пресс-форму. Нагретая заготовка укладывается в металлическую пресс-форму (матрица + пуансон). Полиэфирная или полиимидная плёнка должна располагаться с внешней стороны изделия для максимальной электрической прочности поверхности и лучшей адгезии к финишному лаку.
- Прессование. Давление 5–18 МПа выдерживается 1–4 минуты при сохранении температуры формы 130–160 °C. Полиэфирное связующее обеспечивает хорошее заполнение формы и чёткую геометрию изделия. Цикл прессования короче, чем у кремнийорганических ФИФК (1–4 мин против 2–6 мин), что повышает производительность.
- Охлаждение под давлением. Форма охлаждается до 60–80 °C под давлением. После снятия давления — извлечение изделия. Охлаждение быстрее чем у класса H — рабочая температура отверждения ниже.
- Финишная обработка. Обрезка облоя, контроль геометрии. При необходимости — пропитка эпоксидным или полиэфирно-эпоксидным лаком класса F (ЭП-91, ПЭ-993) для повышения влагостойкости. После пропитки — отверждение 130–150 °C 2–4 часа.
Главное технологическое преимущество ФИФП-АПЛ перед ФИФК-АПМ (класс H): температуры формования 130–160 °C вместо 150–180 °C — меньшая нагрузка на оснастку, дешевле обогрев пресса, короче цикл прессования. Это делает ФИФП-АПЛ предпочтительным выбором для серийного производства манжет и фасонных деталей в машинах класса F.
Применения ФИФП-АПЛ в машинах класса F
Коллекторные манжеты ДПТ класса F
Машины постоянного тока с классом нагревостойкости F (155 °C): общепромышленные ДПТ серий 2П, 4П, ДПТ-1..6, серийные коллекторные двигатели 0,4–30 кВт для приводов общего назначения, конвейеров, насосов, вентиляторов. Манжеты из ФИФП-АПЛ выдерживают нагрев коллекторного пакета до 150–155 °C без деградации изоляции. Толщина 0,30–0,50 мм — типовой диапазон для этой группы. Дешевле и технологичнее ФИФК-АПМ — оптимально при серийном производстве.
Изоляционные конусы ДПТ класса F
Конусы между коллекторным пакетом и валом якоря в машинах постоянного тока класса F. Армирующая плёнка обеспечивает чёткую конусную геометрию без коробления при выдержке в форме. Толщина 0,40–0,80 мм в зависимости от межламельного напряжения машины (типично 30–50 В на ламель).
Фасонные шайбы под нажимные кольца коллекторов класса F
Кольцеобразные шайбы (тонкие — 0,25–0,35 мм), расположенные между нажимным кольцом и торцом коллекторного пакета. Испытывают одновременно термические нагрузки до 145–155 °C и механическое нажимное усилие. ФИФП-АПЛ обеспечивает оба критерия одновременно при существенно меньшей стоимости, чем ФИФК-АПМ.
Электроизоляционные трубки и втулки спецприменений
Формованные изоляционные втулки для прохода токоведущих шин через металлические корпуса в условиях рабочей температуры 130–155 °C. Изготавливаются сворачиванием листа толщиной 0,6–1,5 мм с нагревом и фиксацией в цилиндрической форме.
Опорные клинья и плиты в распредустройствах класса F (толстые форматы)
Толстые форматы 6–30 мм поставляются как полуфабрикат: для нарезки клиньев, опорных подкладок и оснований катушек реакторов в распределительных устройствах низкого напряжения (РУ-0,4 кВ) класса F. Не предназначены для прямой горячей опрессовки тонкостенных манжет — для этого используются толщины 0,125–2 мм. Толстые плиты допускают механическую обработку (фрезерование, сверление, нарезка) после раскроя.
Совместимость ФИФП-АПЛ с пропиточными лаками класса F
ФИФП-АПЛ совместим со всеми пропиточными лаками класса F — эпоксидными (ЭП-91, ЭП-92), полиэфирно-эпоксидными (ПЭ-993), полиэфирно-имидными модификаций F. Пропитка готовой манжеты или формованной детали в лаке формирует монолитную систему изоляции и увеличивает электрическую прочность сборного узла на 15–25 %.
Стандартная технология пропитки сформованной манжеты:
- Предварительная сушка при 80 °C в течение 2–4 часов (удаление сорбированной влаги после формования).
- Погружение в лак: 15–30 минут для манжет малых ДПТ, 30–60 минут для крупных машин.
- Стекание избытка 15–30 минут вертикально.
- Отверждение по паспорту лака: 130 °C 4 часа для ЭП-91, 150 °C 2 часа для ЭП-9114F.
Армирующая ПЭТ-Э плёнка ФИФП-АПЛ при температуре отверждения лака (130–150 °C) сохраняет адгезию к слюдопласту и не отслаивается. Применение лаков класса H (ЭП-9114H, КО-916) с ФИФП-АПЛ не имеет смысла — система всё равно будет работать как класс F (по самому слабому компоненту, то есть полиэфирному связующему ФИФП-АПЛ).
Как подобрать материал под узел
Исполнение применяют для горячего формования манжет, шайб и конусов, если спецификация задаёт ФИФП-АПЛ. Контур и обработку согласуют вместе с конструкцией.
Плёночная подложка отличает АПЛ от неармированной ФИФП и вариантов со стеклотканью; сокращать обозначение нельзя. Любое отклонение проверяют до изготовления.
Ремонт
Сверяют функцию детали, прежнее обозначение и документы прошлой партии.
Повторная закупка
Сохраняют марку, норматив, размеры и параметры согласованной поставки.
Обработка
Раздельно задают исходный материал, контур, допуски, количество и операцию.
Документы: Слюдопласт листовой формовочный марки ФИФП-АПЛ
Размер листа и форматы поставки ФИФП-АПЛ
Основные форматы поставки — 1000×1200 и 600×1000 мм. По ГОСТ 26103-84 допустимый диапазон: ширина 200–900 мм, длина 200–1000 мм. Для расчёта развёртки манжеты: развёртка конуса = π × (R₁ + R₂) × образующую / 2, плюс 5–8 % на припуск формования.
Способы поставки:
- Листы — стандарт 1000×1200 и 600×1000 мм для базового складского ассортимента. Минимум 1 лист.
- Развёртки манжет — раскрой по чертежу заказчика для серийных типов ДПТ. Срок 5–10 рабочих дней.
- Заготовки конусов и шайб — резка по контуру под конкретную модель машины.
- Толстые плиты 6–30 мм — поставка в виде раскроенных пластин под нарезку клиньев/опорных деталей. Кратность раскроя 5 мм.
Тонкие толщины 0,125–0,5 мм поставляются в защитной упаковке (картон + полиэтилен), листы прокладываются бумагой. Толщины 0,6–5 мм — пачки с защитными листами. Толстые 6–30 мм — на поддонах с обвязкой стрейч-плёнкой. На каждую партию — паспорт качества с фактическими значениями электрической прочности, расслаиваемости, толщины (контроль в 9 точках) и геометрических допусков.
ФИФП-АПЛ по ГОСТ 26103-84 и ТУ изготовителя
ГОСТ 26103-84 определяет базовые требования ко всем формовочным слюдопластам: содержание слюды, методы испытаний, правила приёмки, допуски на толщину. Конкретные параметры конкретной марки — в ТУ изготовителя.
ООО «ИзолитПром» производит ФИФП-АПЛ по техническим условиям. ТУ соответствует ГОСТ и детализирует:
- ЭП ≥45 кВ/мм средняя — выше минимального требования ГОСТ для формовочных слюдопластов благодаря армирующей ПЭТ-Э или полиимидной плёнке.
- Температурный диапазон формования 130–160 °C с указанием оптимальных значений давления для каждой группы толщин.
- Размерный ряд 0,125–30 мм с допусками по толщине ±10 % для тонких (до 0,50 мм) и ±5 % для остальных.
- Содержание слюды ≥75 % (несколько ниже типового ≥80 % за счёт армирующей плёнки в массе композита).
- Паспорт качества с фактическими значениями ЭП и расслаиваемости для каждой партии.
В технических требованиях допустима ссылка как на «ФИФП-АПЛ по ГОСТ 26103-84», так и на «ФИФП-АПЛ по техническим условиям».
Хранение и транспортировка ФИФП-АПЛ
Гарантийный срок — 6 месяцев со дня изготовления. Условия хранения: закрытое отапливаемое помещение, температура +5...+35 °C, относительная влажность ≤80 %. Не допускать попадания растворителей, масел, кислот, щелочей. Хранить плашмя в исходной упаковке вдали от тепловых приборов.
Транспортировка крытым транспортом от –40 °C до +50 °C. После транспортировки при отрицательных температурах — выдержка в помещении 12–24 часа перед применением (предотвратит конденсацию влаги на плёнке).
После истечения гарантийного срока слюдопласт не теряет физических свойств (полиэфир, флогопит и ПЭТ-Э химически стабильны при нормальных условиях), но требует переаттестации — контроль ЭП и расслаиваемости. На практике материал сохраняет паспортные характеристики 1,5–2 года при надлежащем хранении.
Контроль качества и паспорт партии ФИФП-АПЛ
Каждая партия проходит инструментальный контроль по ГОСТ 25045-81 с занесением результатов в паспорт качества:
- Электрическая прочность — по ГОСТ 6433.1-71, образцы из 5–10 точек партии. Норма ≥45 кВ/мм средняя.
- Удельное объёмное сопротивление — по ГОСТ 6433.2-71. Норма ≥1×10¹² Ом·м.
- Расслаиваемость — испытание на изгиб, норма ≤1 %.
- Массовая доля слюды — гравиметрия по ГОСТ. Норма ≥75 %.
- Геометрия — толщина микрометром в 9 точках, допуски по ГОСТ 26103-84.
- Адгезия армирующей плёнки — испытание на отслоение. Норма — плёнка не отслаивается при изгибе на мандреле диаметром 8× толщины.
- Содержание летучих — выжигание при 180 °C, гравиметрия. Норма ≤1,5 %. Превышение указывает на недоотверждение связующего.
Паспорт качества с фактическими значениями и подписью ОТК выдаётся с каждой отгрузкой бесплатно. Паспорт качества ГОСТ Р — это отдельный документ независимого органа сертификации (получается изготовителем при добровольной сертификации); в комплекте поставки идёт копия сертификата при наличии.
Условное обозначение при заказе ФИФП-АПЛ
| Стандартная форма | Слюдопласт формовочный ФИФП-АПЛ 0,40 мм 1000×1200 мм ГОСТ 26103-84 |
| С ТУ изготовителя | Слюдопласт формовочный ФИФП-АПЛ 0,40 мм, по техническим условиям |
| С указанием количества | ФИФП-АПЛ 0,30 мм 1000×1200 мм, 100 листов, ГОСТ 26103-84 |
| С полиимидной плёнкой | ФИФП-АПЛ 0,40 мм с плёнкой ПМ (вместо ПЭТ-Э), 1000×1200 мм, по техническим условиям |
| Развёртка манжеты | ФИФП-АПЛ 0,40 мм, развёртка манжеты по черт. №..., ГОСТ 26103-84 |
Частые вопросы о ФИФП-АПЛ
Чем ФИФП-АПЛ отличается от ФИФК-АПМ?
Принципиальное отличие — связующее. ФИФП-АПЛ: полиэфирное = класс F (155 °C). ФИФК-АПМ: кремнийорганическое = класс H (180 °C). Оба армированы плёнкой, но у ФИФП-АПЛ — ПЭТ-Э или полиимидная для класса F, у ФИФК-АПМ — полиимидная матовая для класса H. ФИФП-АПЛ дешевле на 30–50 % и технологичнее формуется при умеренных температурах. Если рабочая температура ≤155 °C — ФИФП-АПЛ. При 155–180 °C — только ФИФК-АПМ.
Можно ли использовать ФИФП-АПЛ при температуре выше 155 °C?
Длительно — нет. Кратковременные перегревы до 175–180 °C допустимы (правило Монтсингера). Для длительной работы при 180 °C — ФИФК-АПМ или ФИФК-ТПМ. Полиэфирное связующее при длительном нагреве выше 155 °C ускоренно деструктирует — ресурс изоляции сокращается в 4–10 раз.
Какое давление нужно при формовании ФИФП-АПЛ?
5–18 МПа в зависимости от толщины листа и сложности геометрии. Тонкие 0,125–0,5 мм при 5–8 МПа, средние 0,6–2 мм при 8–14 МПа, толстые 3–5 мм при 14–18 МПа. Толстые 6–30 мм — преимущественно нарезка/механобработка, не прямая опрессовка. Недостаточное давление даёт неполное заполнение формы; избыточное — выдавливание связующего на облой и расслаивание.
В чём разница между ПЭТ-Э и ПМ плёнкой в составе ФИФП-АПЛ?
ПЭТ-Э (полиэтилентерефталат-электроизоляционный, лавсан-Э) — стандартная плёнка для класса F: дешевле, температура плавления 250 °C, температура стеклования 70 °C. ПМ (полиимидная плёнка, Kapton-класса) — дороже, температура плавления 410 °C, температура стеклования 360 °C. По умолчанию поставляется с ПЭТ-Э. По согласованию — с ПМ для расширения кратковременной стойкости при перегревах. Класс длительной работы (F = 155 °C) определяется полиэфирным связующим, а не плёнкой — поэтому замена на ПМ не повышает класс.
Нужна ли дополнительная пропитка готовой манжеты лаком?
Для большинства применений — да, рекомендуется. Эпоксидный или полиэфирно-эпоксидный лак класса F (ЭП-91, ПЭ-993) увеличивает ЭП собранного узла на 15–25 %, заполняет микрозазоры между манжетой и коллекторным пакетом, повышает влагостойкость. Применение лаков класса H (для класса F системы) бессмысленно — общий класс системы определяется самым слабым компонентом.
Минимальная партия и сроки поставки?
Минимум — 1 лист одного из основных форматов — 1000×1200 и 600×1000 мм. Основные толщины 0,30–0,50 мм — передача готового материала из наличия без дополнительных работ транспортной компании — в течение 1–2 рабочих дней после оплаты. Тонкие 0,125–0,25 и толстые 0,6–5 мм — по согласованию, срок 7–14 рабочих дней. Толстые 6–30 мм — 1–7 дней при наличии остатков, 14–30 дней под заказ. Тираж от 100+ листов — производственная партия с фиксацией цены.
Подходят ли толщины 10–30 мм для горячей опрессовки манжет?
Нет. Толстые форматы поставляются как полуфабрикат для нарезки клиньев и опорных деталей. Прямая горячая опрессовка тонкостенной коллекторной манжеты из 10–30 мм заготовки технологически нецелесообразна — связующее не прогревается по всей толщине, формование неравномерно. Для манжет используйте толщины 0,125–2 мм.
Чем паспорт отличается от паспорта качества?
Паспорт качества — это документ изготовителя с фактическими значениями параметров конкретной партии (ЭП, расслаиваемость, толщина в 9 точках). Выдаётся с каждой отгрузкой бесплатно. Паспорт качества ГОСТ Р — это документ независимого органа сертификации, подтверждающий соответствие материала требованиям стандарта. Получается изготовителем отдельно при добровольной сертификации; в комплекте поставки идёт копия сертификата.
Нормативные источники по ФИФП-АПЛ
- ГОСТ 26103-84 «Слюдиниты и слюдопласты. Общие технические условия» — базовый стандарт, методы испытаний, требования к формовочным слюдопластам всех марок.
- ГОСТ 8865-93 «Системы электрической изоляции. Оценка нагревостойкости и классификация» — определение классов F (155 °C) и H (180 °C).
- ГОСТ 25045-81 «Материалы электроизоляционные. Методы испытаний» — методики определения ЭП, объёмного сопротивления, расслаиваемости.
- ГОСТ 6433.1-71 «Материалы электроизоляционные твёрдые. Методы определения электрической прочности при переменном напряжении частоты 50 Гц».
- ГОСТ 6433.2-71 «Определение электрического сопротивления при постоянном напряжении».
- по техническим условиям — технические условия ООО «ИзолитПром» в рамках ГОСТ 26103-84, конкретные параметры ФИФП-АПЛ, размерный ряд, маркировка партий.
- Корицкий Ю.В. «Справочник по электротехническим материалам», т. 2, § 19 «Слюдоматериалы» — параметры формовочных слюдопластов класса F.
Купить слюдопласт формовочный ФИФП-АПЛ со склада в Москве
27 толщин 0,125–30 мм. Листы форматов 1000×1200 и 600×1000 мм. Основной диапазон 0,30–0,50 мм — передача готового материала из наличия без дополнительных работ транспортной компании — в течение 1–2 рабочих дней после оплаты. Тонкие 0,125–0,25 и средние 0,6–5 мм — 7–14 дней по согласованию. Толстые 6–30 мм — полуфабрикат для опорных деталей, 1–30 дней. Доставка по России: ПЭК, Деловые линии, СДЭК. Скидка от 100 листов. Возможны развёртки манжет и фасонных шайб по чертежу.
Звоните +7 (953) 585-20-07 или пишите 2852007@bk.ru.
Подбор и заказ
Для расчёта стоимости материала, изготовления деталей и поставки можно приложить спецификацию или чертёж. Ниже — сведения, которые помогут подготовить предложение.
Как оформить однозначную заявку
Проверяют марку и ТУ, материал и сторону плёнки, толщину, контур заготовки и режим формования. Недостающие сведения превращают в вопросы.
В заявке указывают ФИФП-АПЛ, норматив, ориентацию листа, размеры, количество, чертёж и операцию формования. Параметры материала и детали приводят разными строками.
Основу, связующее, покрытия и форму поставки проверяют вместе. Размер выбирают внутри подтверждённой марки.
Конструкция, назначение и документ
Купить слюдопласт ФИФП-АПЛ в Санкт-Петербурге
Петербургский офис работает с запросами технических специалистов и снабжения на слюдопласт листовой формовочный ФИФП-АПЛ по ТУ.
Предложение готовится после сверки марки, документа, геометрии и объёма; контакты едины для поддомена.
Вопросы про слюдопласт фифп-апл
Как получить предложение в Санкт-Петербурге?
Передать полное обозначение, ГОСТ или ТУ, размеры, количество и требования к подготовке детали.
Уточнить цену и поставку
Для расчёта стоимости в заявке можно указать известные параметры:
полная марка и нормативный документ · назначение и конструкция детали · толщина, формат и контур · количество и чертёж
Территория поставки: Санкт-Петербург и Ленинградская область
Для расчёта укажите населённый пункт и предпочтительный способ получения: терминал транспортной компании или адрес получателя. Если груз нужен в другом регионе, укажите его в сообщении.
Готовые материалы из наличия, не требующие изготовления, резки или обработки, отгружаем в течение 1–2 рабочих дней после поступления оплаты. Срок перевозки рассчитывается отдельно и зависит от направления и перевозчика. Срок подготовки заказа с резкой или обработкой согласуем при оформлении. Он зависит от объёма и сложности работ: простой раскрой и фигурная резка могут требовать разного времени.
Получение заказа — через транспортную компанию. Стоимость, срок и способ получения согласуем при заказе. Возможность, место и время встречи с представителем согласуйте заранее.